免费咨询热线:0769-85157716
官 方 微 信 号:13332662668
官 方 微 信 号:13332662668
铝箔复合是包装、隔热、电子屏蔽等行业绕不开的一道工序。但很多企业在选型时,只看价格和幅宽,忽略了胶温控制、涂布精度和张力管理这些真正决定成品质量的变量。
这篇文章不讲产品参数堆砌,只讲三件事:铝箔热熔胶复合机到底解决什么问题、它和传统工艺的核心区别在哪、以及选型时应该看哪几个关键指标。
在铝箔复合这个行业里,有一个很常见的现象:设备买回去了,投产才发现复合强度不够、铝箔打皱、胶层不均匀,最后不是调机调不出来,就是良率上不去。
问题往往不在操作工人手上,而在选型阶段。很多人把注意力放在了幅宽、速度和报价上,却没有搞清楚一个根本问题:铝箔这种材质的复合难点,到底是什么?
铝箔薄、软、易氧化、对温度敏感,它和普通布料、薄膜的复合逻辑完全不一样。用复合布料的思路去选铝箔复合机,从一开始就偏了。

一、先把概念说清楚:它是什么,不是什么
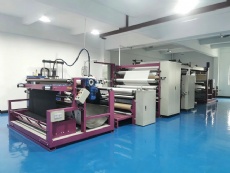
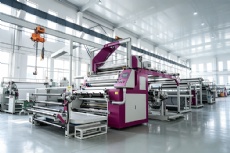
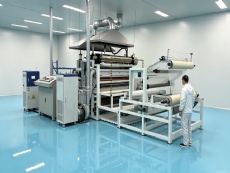
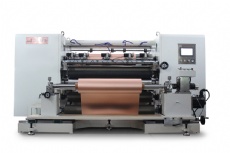
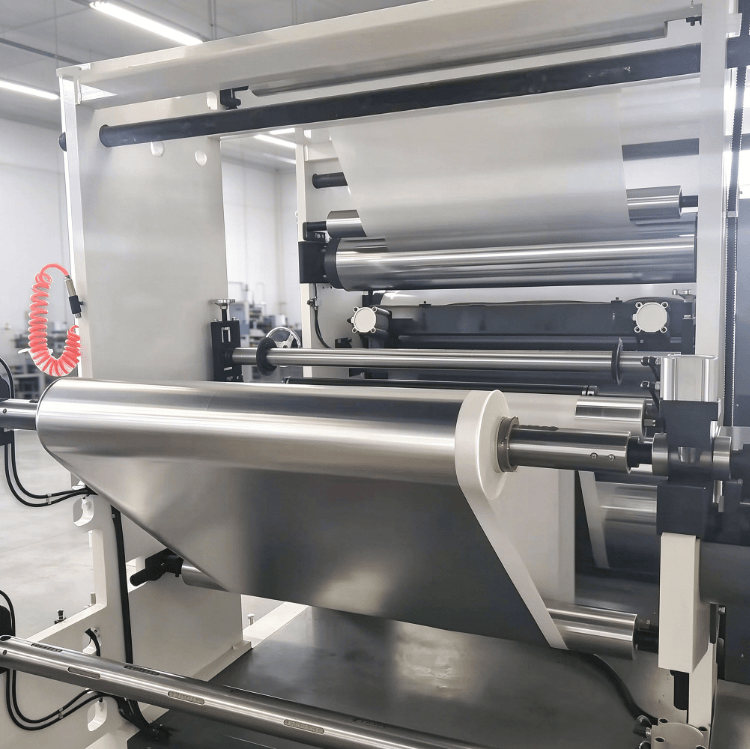
简单说,铝箔热熔胶复合机是一种使用热熔胶(PUR 或 EVA 等)作为粘合介质,将铝箔与其他材料(如无纺布、泡沫、编织布、PVC 膜等)进行连续复合的设备。
但它不等于以下三种东西:
第一,它不是普通的不干胶涂布机。不干胶涂布追求的是涂胶均匀和模切适配,而铝箔复合更关注胶层渗透控制和铝箔本身的平整度。
第二,它不是传统的溶剂型胶复合机。溶剂型工艺需要烘干道,占地大、有 VOC 排放,而热熔胶工艺即涂即粘。
第三,它也不是 "能跑就行" 的通用复合机。铝箔的厚度通常在 6μm 到 50μm 之间,对张力控制和温度均匀性的要求,比绝大多数柔性材料都高。
它真正重要的地方在于:把 "铝箔容易打皱、容易穿透、容易氧化" 这三个行业难题。
二、真正起作用的是这三个变量
很多人以为复合机就是 "把胶涂上去,把两层压在一起"。但铝箔复合机的核心,远不止这么简单。真正决定成品质量的,是三个容易被忽略的变量。
第一个变量:胶温控制精度。
热熔胶的粘度对温度极其敏感,通常每偏差 5℃,涂布量就会出现肉眼可见的波动。铝箔本身很薄,如果胶温偏高,胶液会穿透铝箔形成 "渗胶";如果胶温偏低,胶液铺展不开,复合强度又上不去。
专业的铝箔热熔胶复合机,胶温控制精度一般要求在 ±2℃以内,而且胶槽、模头、管路要全程恒温,不能有局部冷点。这不是 "温控表好看就行" 的问题,而是直接决定了胶层厚度的均匀性。
第二个变量:张力分段管理。
铝箔的屈服强度很低,稍微拉过头就会产生永久变形,表现为成品上的 "荷叶边" 或纵向条纹。一台合格的铝箔复合机,至少要分成三段张力控制:放卷段、涂布段、收卷段。每一段的张力都要独立可调,而且要随着卷径变化自动补偿。
很多便宜设备只做了单段张力,靠工人手动调,结果就是开机前半小时能跑出好料,越往后越皱。这不是操作问题,是设备结构决定的上限。
第三个变量:涂布方式与胶层控制。
铝箔复合常用的涂布方式有两种:刮刀涂布和网纹辊涂布。刮刀涂布适合厚胶层、高固含量的场景,但对铝箔的平整度要求更高;网纹辊涂布胶层更均匀,但适合薄胶层。
关键不在于哪种方式 "更好",而在于设备是否能根据你的材料组合,灵活切换涂布方案,并且胶层厚度的调节范围足够覆盖你的工艺窗口。有些设备只能跑一种胶量,换材料就得换整套辊筒,后期工艺拓展成本很高。
三、和传统工艺比,它到底改变了什么
为了更清楚地理解,我们把铝箔热熔胶复合和传统溶剂型复合做一个对比。
从这个对比可以看出:热熔胶复合不是 "更先进" 的代名词,而是在环保要求提高、铝箔应用场景变广这两个趋势下,更适配的工艺选择。
如果你的产品主要面向出口、食品包装或对气味敏感的场景,热熔胶工艺的优势会非常明显;如果你的产品对成本极度敏感、且对环保要求不高,溶剂型工艺仍然有它的生存空间。

总结
热熔胶复合机不是一个 "越贵越好" 的设备,但它确实是一个 "买错代价很高" 的设备。
很多企业的经验是:第一台设备买便宜了,省了几万块,但后续一两年里因为良率低、工艺不稳定、换材料受限,多花出去的钱远超设备差价。
所以选型时真正要问的,不是 "这台设备多少钱",而是这台设备能不能稳定地做出我要的产品,并且未来 2 年还能继续用?
如果这个问题有明确答案,价格才是接下来要谈的事。
版权声明:本站所有设备图片及资料,视频素材信息均均为东莞市永皋机械有限公司版权所有,未经协议本网授权不得转载、摘编或利用其它方式使用。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:东莞市永皋机械有限公司”。违反上述声明者,本网将追究其相关法律责任。