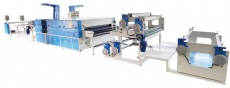
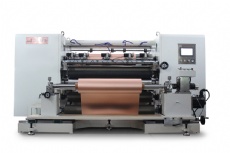
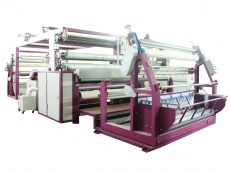
涂布复合机收卷缺陷排查指南|精准定位、快速落地整改
来源:东莞市永皋机械有限公司更新时间:2026-10-09
复合机收卷缺陷排查(PUR热熔胶 / 水胶油胶 / 干式复合通用,重点针对复合卷材:无纺布、皮革、TPU/PVC 膜、箱包料、充气面料)
收卷常见现象:端面不齐、鼓包、褶皱、松紧不一、跑边、底皱、收卷塌芯、爆卷、复合层移位、气泡复现排查逻辑:先看现象 → 区分是前段复合造成还是收卷单元本身 → 从易到难排查,优先调参数,再查机械
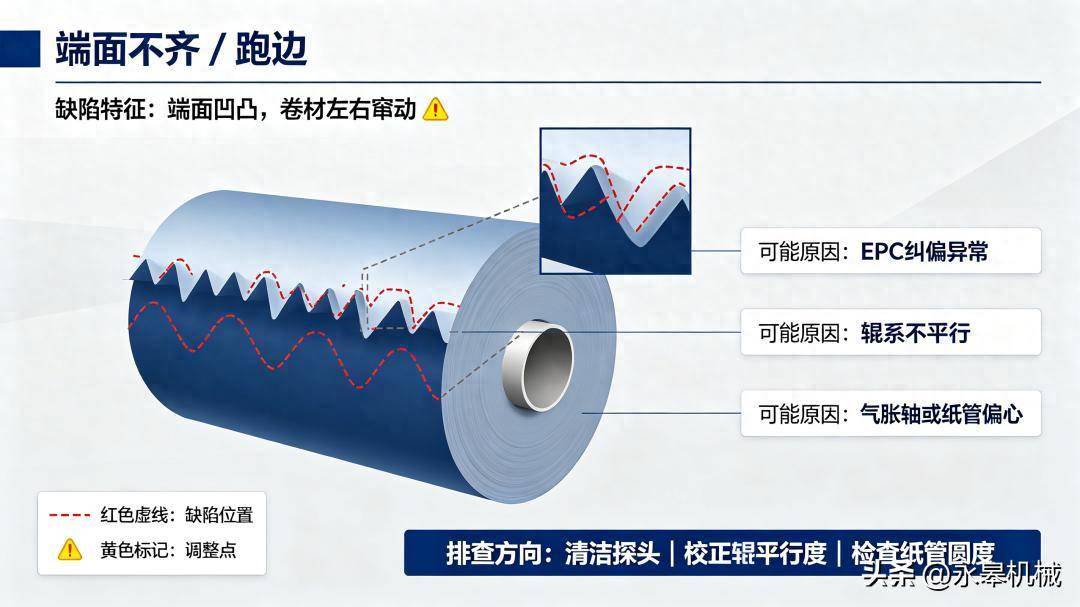
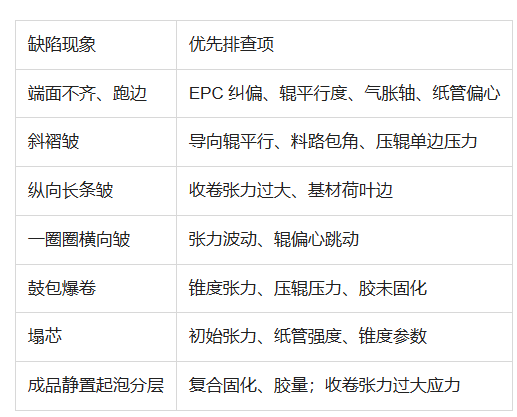
一、端面不齐(收卷边歪、锯齿边、一边宽一边窄) 现象:卷料端面凹凸,卷材左右串动
-
纠偏系统(EPC/LPC)
-
检查光电 / 超声波探头:位置偏移、脏污、感应不到膜边;探头高度不对,薄料容易误触发
-
纠偏响应速度:速度快时响应太慢,跑偏;增益过大造成来回震荡
-
纠偏安装:探头到收卷辊距离太长,滞后;导向辊不平行
-
各导向辊平行度
-
所有过料辊、压辊是否 水平平行;单根辊倾斜会持续把料推向一侧
-
辊面粘胶、积垢,局部直径变大,把料往一边推
-
来料本身:基材(膜 / 布)本身单边松紧、波浪边,复合后放大跑边
-
收卷张力左右不均:气胀轴两端压力不一致,纸管不圆、纸管偏心
✅快速验证:断开纠偏低速走料,看是否依然跑边;清洁探头,校正辊平行度
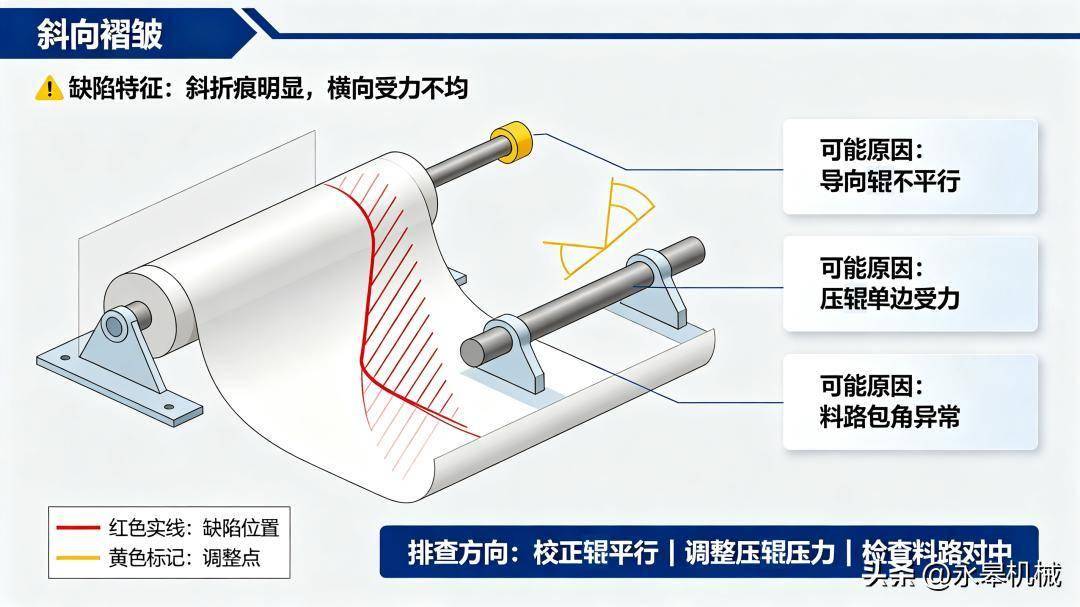
二、收卷褶皱(横向皱、斜皱、纵向皱) 斜向褶皱(最常见)
根源: 卷材横向受力不均,辊不平行
-
导向辊、压辊、复合主辊平行度偏差
-
料路包角不对,某一侧拉力偏大;走料路径偏移,料斜着进收卷
-
压辊压力单边过大
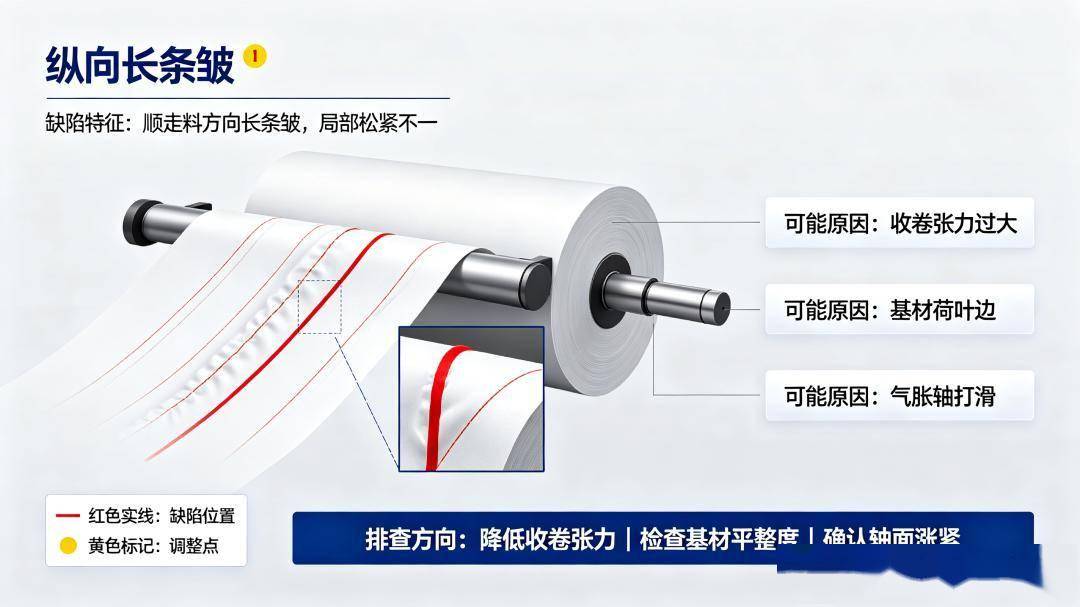
纵向褶皱(顺着走料方向长条皱)
-
收卷张力过大:基材被拉长,收卷后回弹起皱(薄膜 / TPU 尤其明显)
-
基材本身中间松两边紧(荷叶边)
-
气胀轴鼓胀不足,纸管打滑,内层料拉扯起皱
横向褶皱(一圈一圈横纹)
-
张力波动:伺服收卷扭矩不稳,忽松忽紧;电机抖动
-
压辊跳动,辊面磨损偏心
-
间歇式收卷,加减速瞬间张力突变
✅快速验证:降低收卷张力,减小压辊压力,低速试卷观察褶皱是否消失
三、鼓包、爆卷、中间鼓两边塌(卷料外径不圆)
-
张力曲线问题(核心)
-
收卷一般用 锥度张力:内层张力大,随卷径增大逐步减小;
-
没开锥度:全程恒张力 → 内层压太紧,后期鼓包、爆卷
-
锥度设置过大:外层太松,塌卷
-
压辊压力:压辊压力太大,把复合层挤压移位;压力过小无法压实,卷入空气形成鼓包
-
卷材厚薄波动:复合厚度不均、局部胶层偏厚,累积后鼓包
-
纸管偏心、不圆;气胀轴涨紧不到位,内层打滑
PUR 热熔胶复合特别注意:胶还没完全固化时收卷压力过大,会渗胶、层间滑移,放置后鼓包起泡
四、收卷松紧不一致(里紧外松 / 里松外紧)
-
锥度张力参数错误:锥度 %、卷径起始 / 结束值设置不对
-
卷径检测故障:超声波 / 编码器测卷径不准,系统计算张力错误
-
气胀轴打滑:轴磨损、键条损坏,纸管空转,内层料松
-
伺服收卷扭矩上限设置过低
五、跑边、基材偏移(复合成品横向移位,复合层错位)
-
前段复合压辊两边压力不一致,复合时基材横向滑移(不是收卷问题!)
-
收卷前的导向辊、展平辊失效:展平辊角度不对,无法舒展卷材
-
基材左右伸缩率不一致(皮革、无纺布常见),受热后收缩跑边
六、收卷后气泡复现(复合出来看着没泡,收卷静置后起泡分层)
这个很多人误以为是收卷问题,要区分:
-
复合阶段:胶量不足、烘干不够、贴合压力不足 → 潜伏气泡,收卷挤压后显现
-
收卷因素:收卷张力过大,内部应力累积;卷内包裹空气;胶未完全固化就收卷,层间缓慢滑移脱泡 PUR 热熔胶:必须保证冷却段充分冷却,胶固化到位再进入收卷
七、塌芯(收卷卷芯位置塌陷,料卷内凹)
-
内层初始张力太小,压辊压力不足
-
纸管强度不足,被卷材径向压力压扁
-
卷径大后锥度下降太快,外层无支撑
快速分步排查流程(现场实操顺序)
-
区分缺陷来源
-
停机,在复合出口裁一段成品,静置观察:
-
✅裁下来的样品无缺陷 → 问题在 收卷单元(张力、压辊、纠偏、辊平行)
-
✅裁下来样品就有褶皱 / 气泡 → 问题在 前段复合主机(胶、温度、贴合辊、基材)
-
低速试机:降速 30%,减小收卷张力,降低压辊压力,看缺陷变化
-
检查辊组:所有过料辊清洁、无积胶,校正平行度;检查展平辊
-
检查纠偏:探头清洁、位置、增益;看纠偏动作是否平稳无震荡
-
检查张力系统:确认开启锥度张力;校验卷径检测;检查气胀轴涨紧
-
检查纸管与气胀轴:纸管圆度、强度;气胀轴键条有无磨损打滑
-
热熔胶机型额外:确认冷却段温度,胶固化状态,避免带胶应力收卷
简易故障对照表