免费咨询热线:0769-85157716
官 方 微 信 号:13332662668
官 方 微 信 号:13332662668
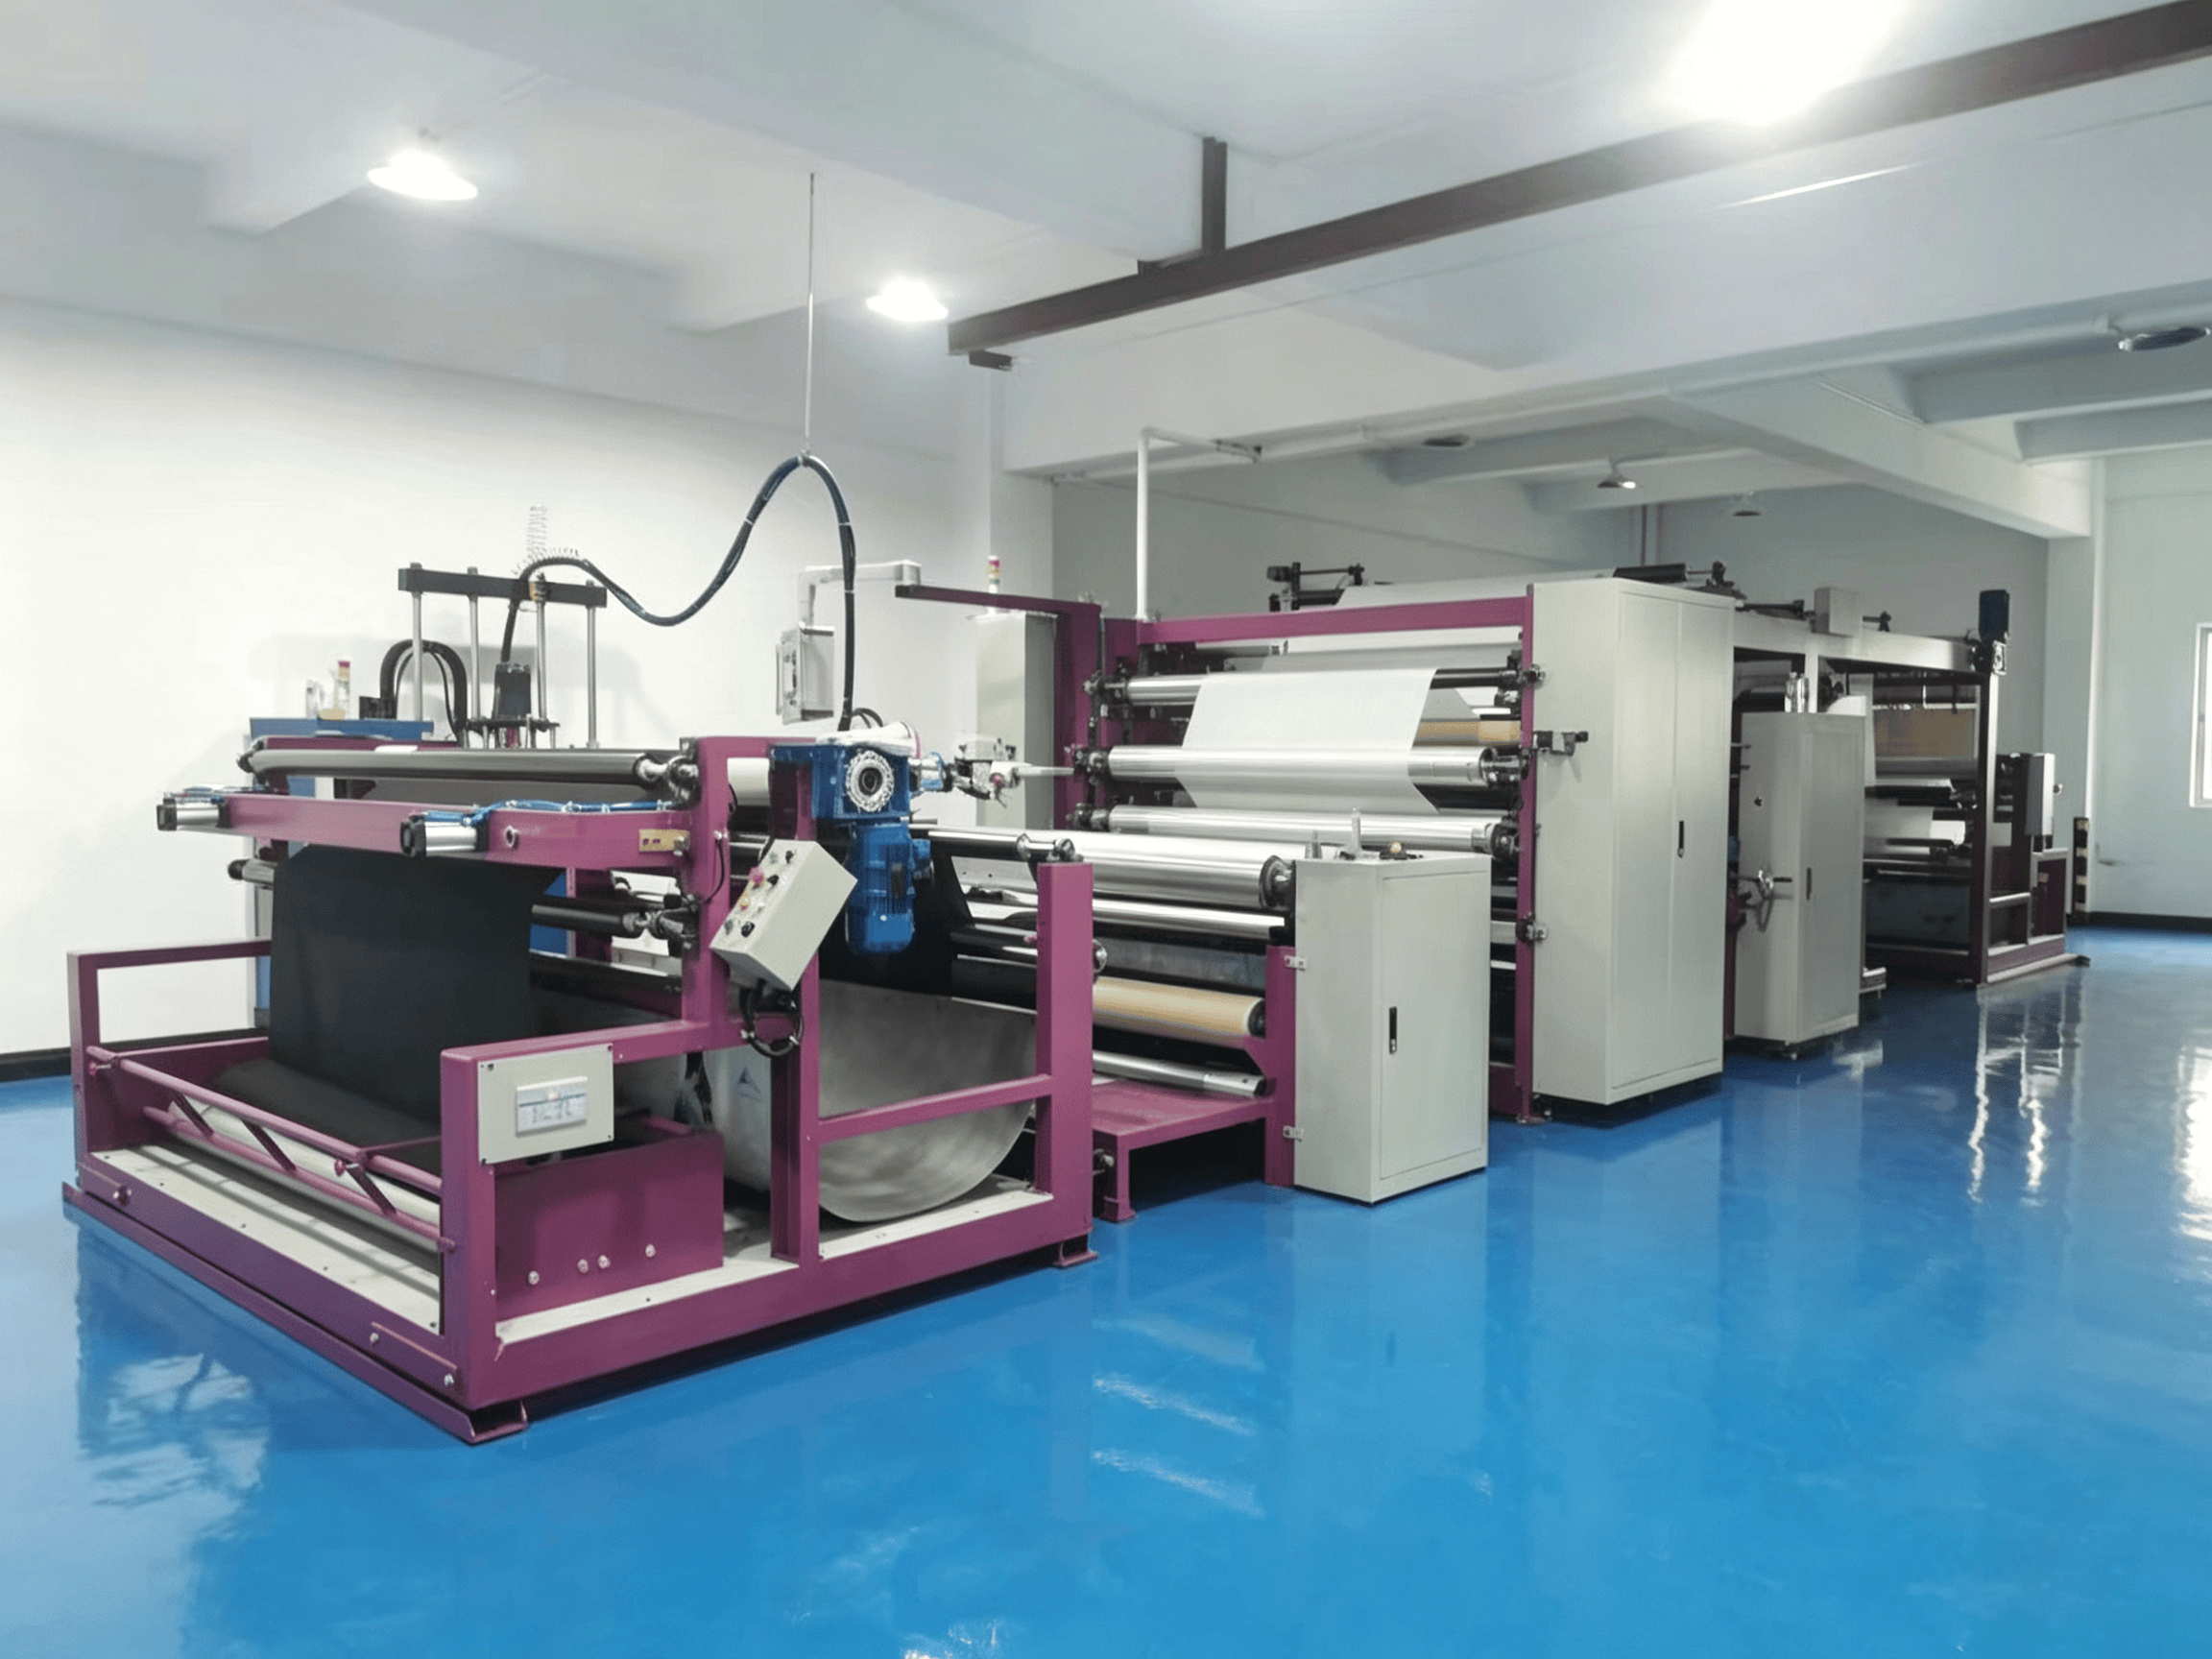
摘要:布料复合牢度不好(剥离强度不足、水洗脱层、局部开胶),多数情况不是"胶水不行",而是复合设备与工艺不匹配。本文从原因诊断入手,系统讲解 PUR 热熔胶复合机、胶点转移涂布、网点涂布等设备与工艺如何提升复合牢度,并给出可落地的选型清单与常见问题解答。
一、布料复合牢度不好的常见表现
在服装面料、汽车内饰、鞋材箱包、医疗滤材等行业,复合牢度问题通常表现为以下几种:
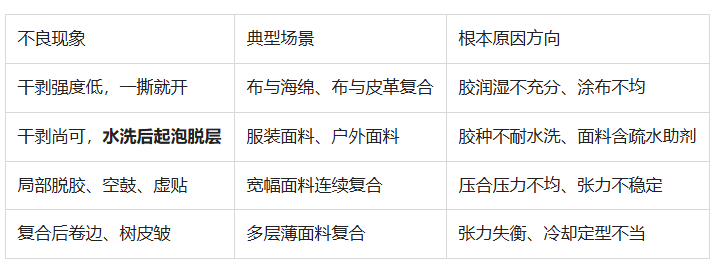
如果您的工厂反复出现以上问题,换胶水往往治标不治本——真正需要升级的是复合设备与工艺路线。
二、牢度不好,先排查三个原因
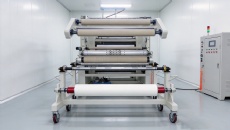
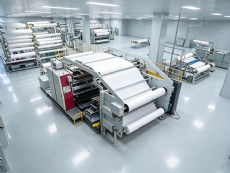
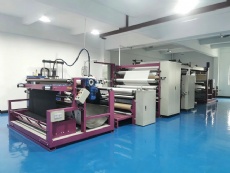
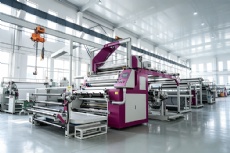
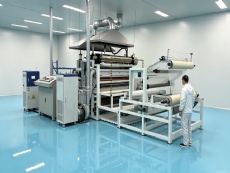
三、提升复合牢度用什么设备?核心推荐:PUR 热熔胶复合机
目前行业公认解决牢度问题最有效的方案是 PUR 反应型热熔胶复合机(湿气固化型聚氨酯热熔胶复合机)。
为什么 PUR 复合机牢度更好?
PUR(Polyurethane Reactive)热熔胶的固化机理是"先冷却初粘、再与空气中湿气交联固化",固化后不可逆,因此:
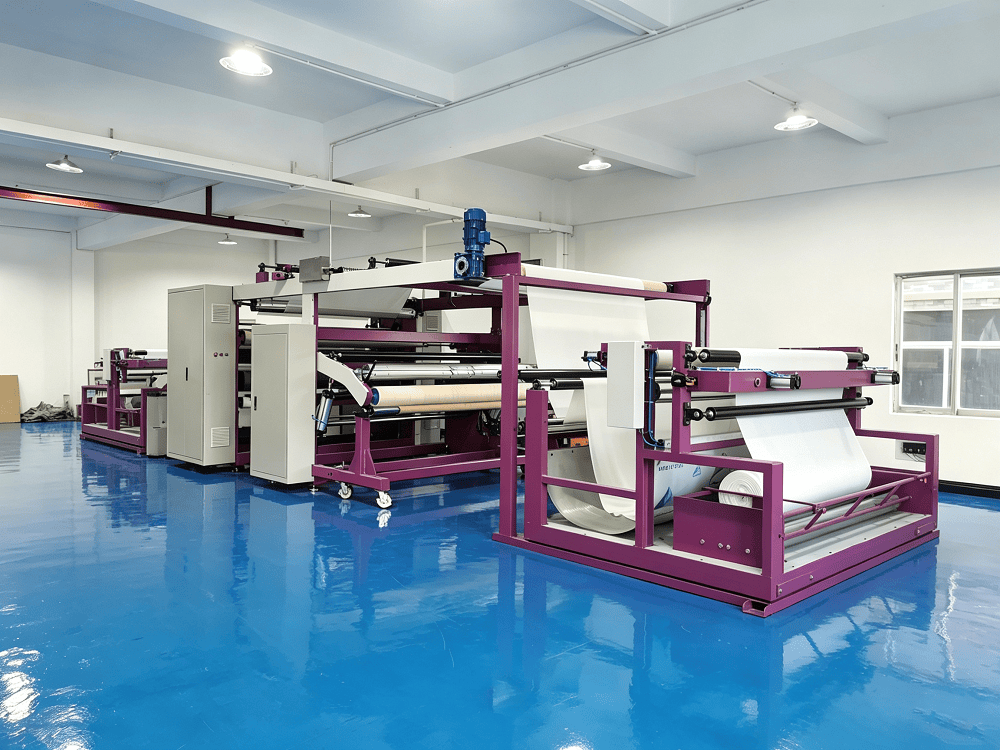
牢度导向的关键设备结构
选购 PUR 复合机时,以下配置直接决定牢度水平:
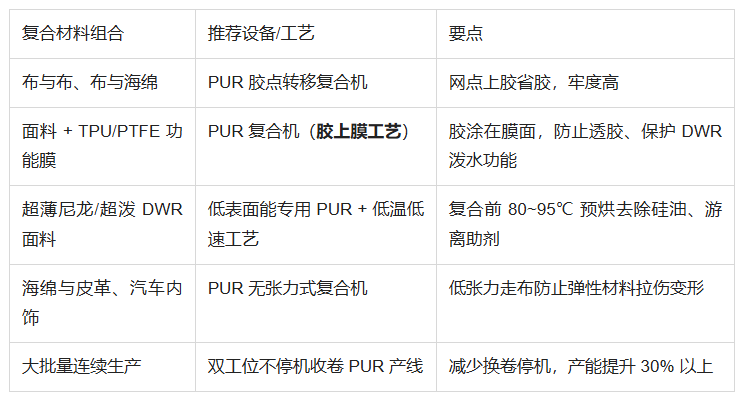
四、不同材料组合的设备选型建议
五、复合牢度不好的快速自查清单
产线出现脱层问题时,按以下顺序排查:
若以上工艺环节均已规范,牢度仍不达标,则应考虑设备本身的涂布精度、压合均匀性与温控能力不足,升级为带胶点转移涂布和分区温控的 PUR 热熔胶复合机是最直接的解决方案。
六、常见问题解答(FAQ)
布料复合牢度不好,换胶水还是换设备?
如果干剥强度波动大、局部脱胶,多半是涂布不均和压合不稳,应优先升级设备;如果整体剥离都偏低且不耐水洗,通常是胶种问题,建议直接切换 PUR 工艺——实际操作中两者往往需要同步调整。
PUR 复合机的牢度能到什么水平?
规范工艺下,布/布复合剥离强度可轻松通过常规水洗测试;相比普通热熔胶工艺,剥离强度可提升 40% 以上,且耐湿热老化。
超薄面料一复合就透胶怎么办?
采用浅网点、涂布量控制在 18 g/㎡、降低辊温至 98℃、降低压合压力;功能膜复合优先选"胶上膜"工艺。
复合好的面料多久可以检测牢度?
PUR 复合成品需松卷熟成 48~72 小时(低温环境延长至 72 小时),熟成完全后再做剥离和水洗测试,否则数据偏低无参考意义。
七、总结
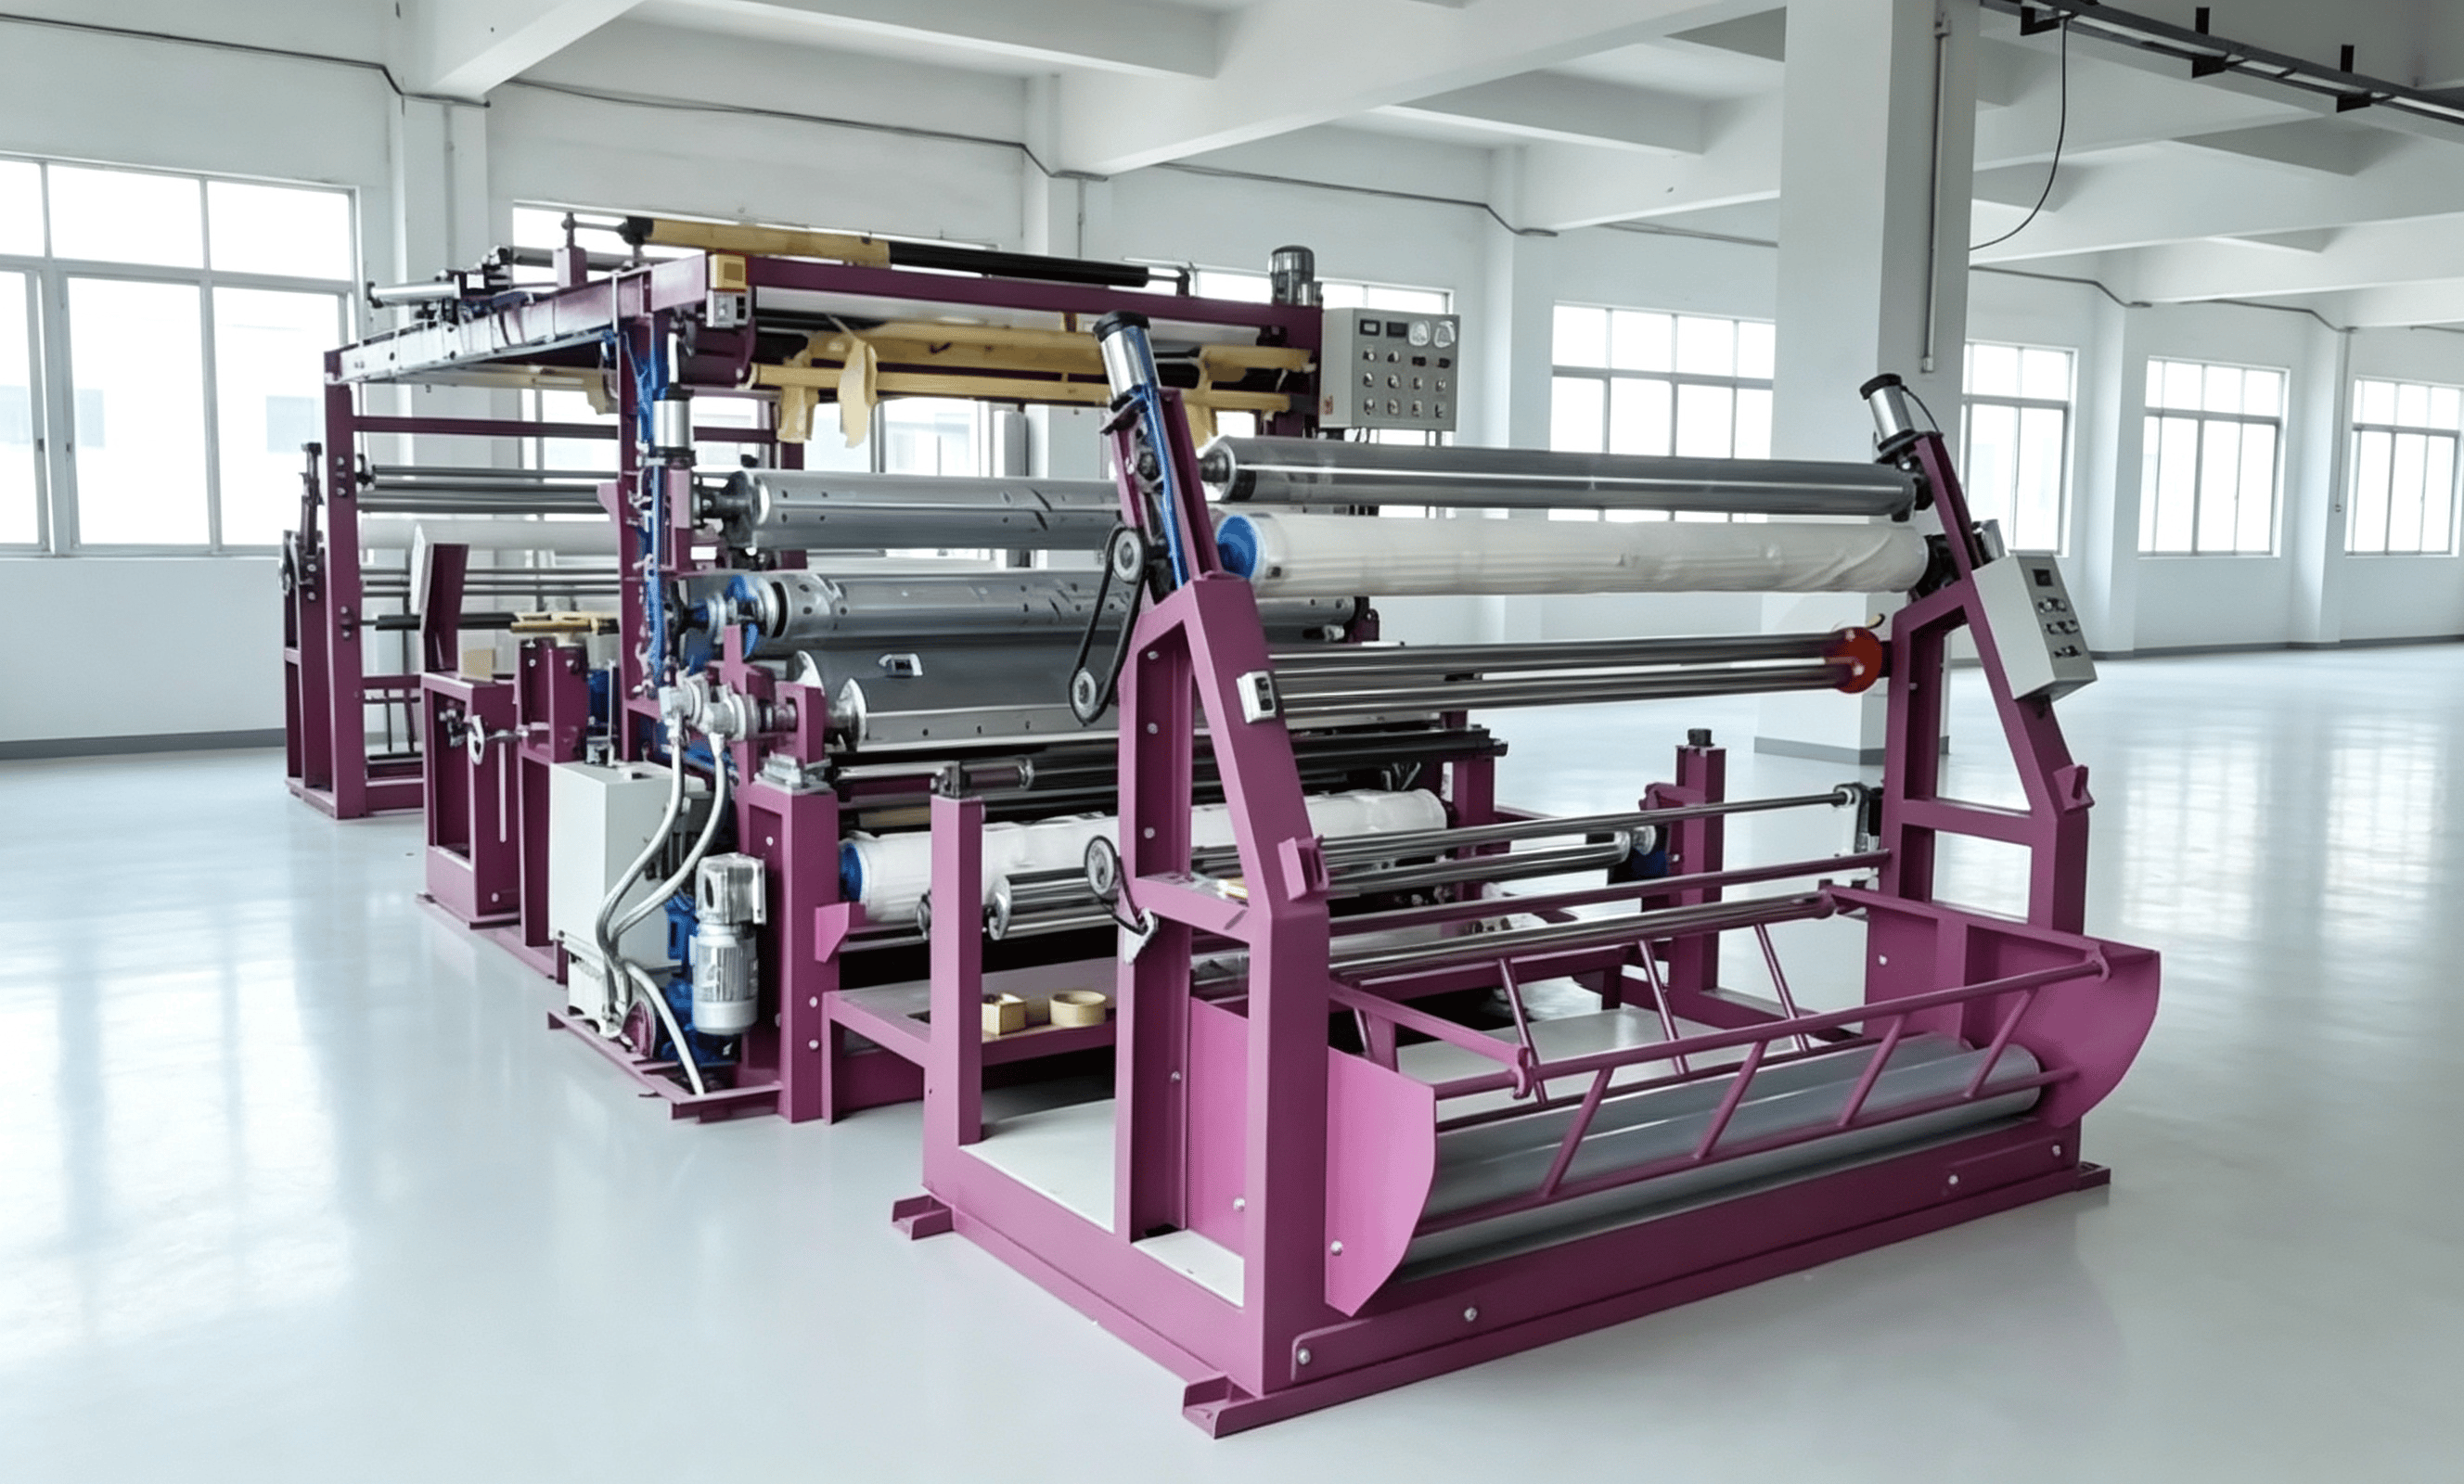
布料复合牢度不好的解决方案可以概括为一句话:用 PUR 反应型热熔胶 + 精准涂布 + 均匀热压 + 规范熟成。设备选型上重点考察四点——是否支持胶点转移/网点涂布、是否多辊均压、是否分区独立温控、是否配备张力与间隙微调装置。同时牢记"三分设备、七分工艺":面料预处理、温控参数和熟成管理,与设备本身同等重要。
版权声明:本站所有设备图片及资料,视频素材信息均均为东莞市永皋机械有限公司版权所有,未经协议本网授权不得转载、摘编或利用其它方式使用。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:东莞市永皋机械有限公司”。违反上述声明者,本网将追究其相关法律责任。